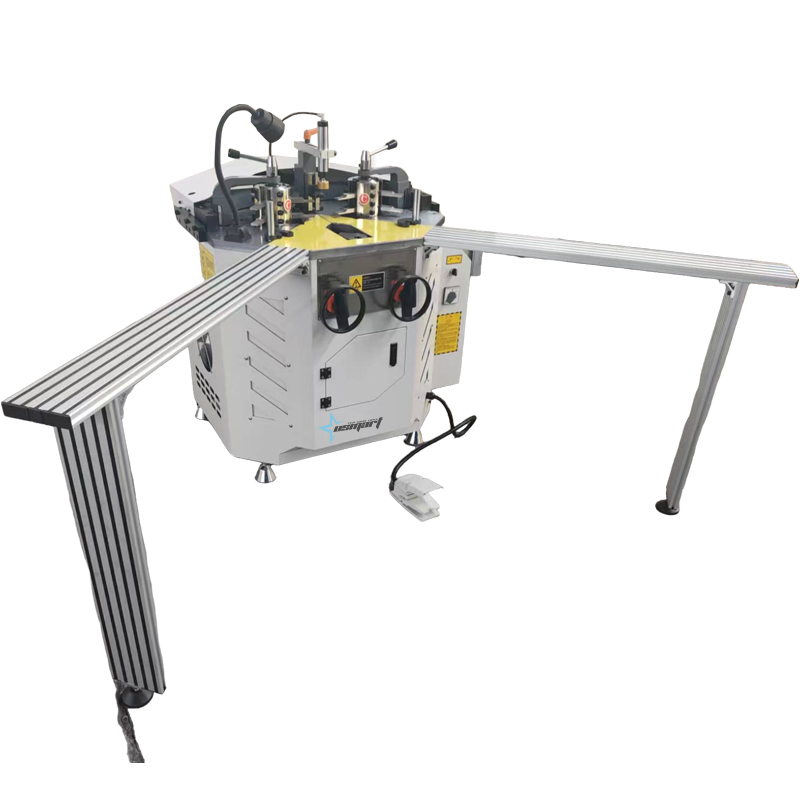
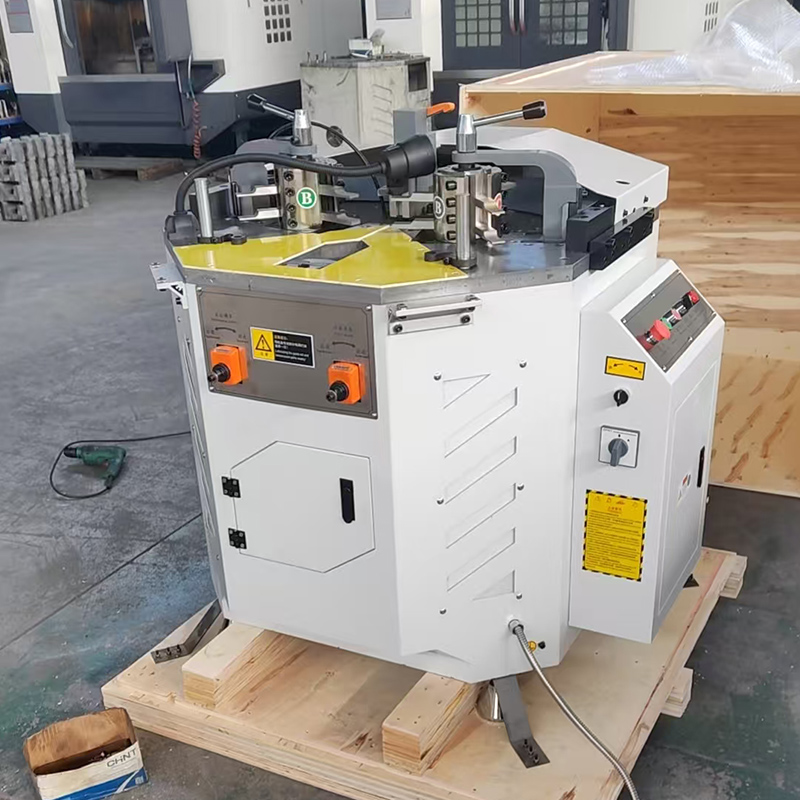
Conceptul de design
1. Reduceți timpul de ajustare în timpul procesării profilului și creșteți eficiența muncii.
2. Întreaga mașină este ușor de utilizat, are o structură stabilă și o durată de viață mai lungă.
3. Portsculele acestei mașini au o structură simplă și stabilă, precizie ridicată și o durată de viață mai lungă. Nu necesită întreținere sau reparații.
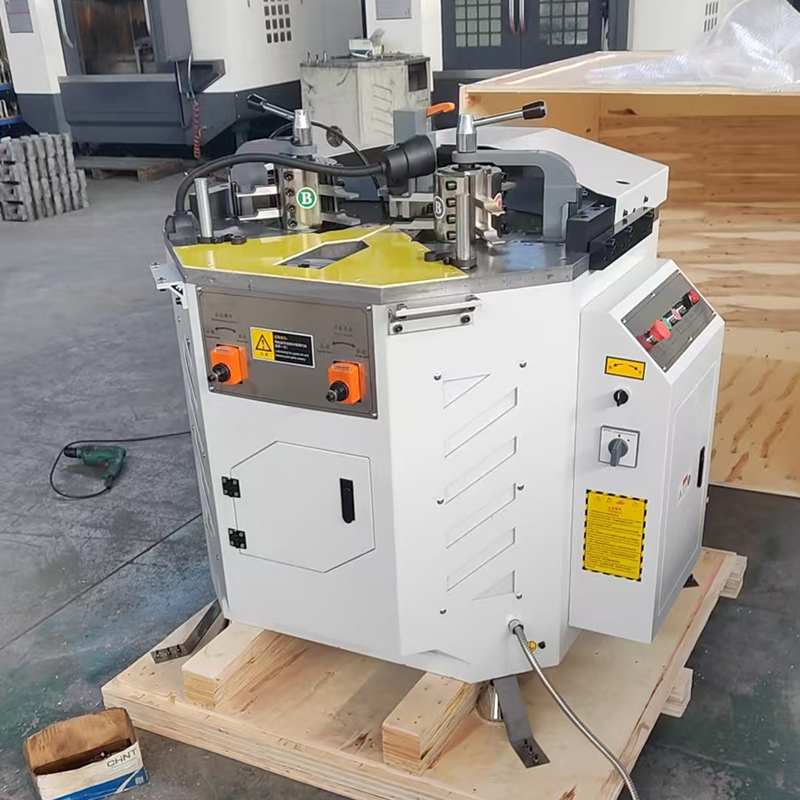
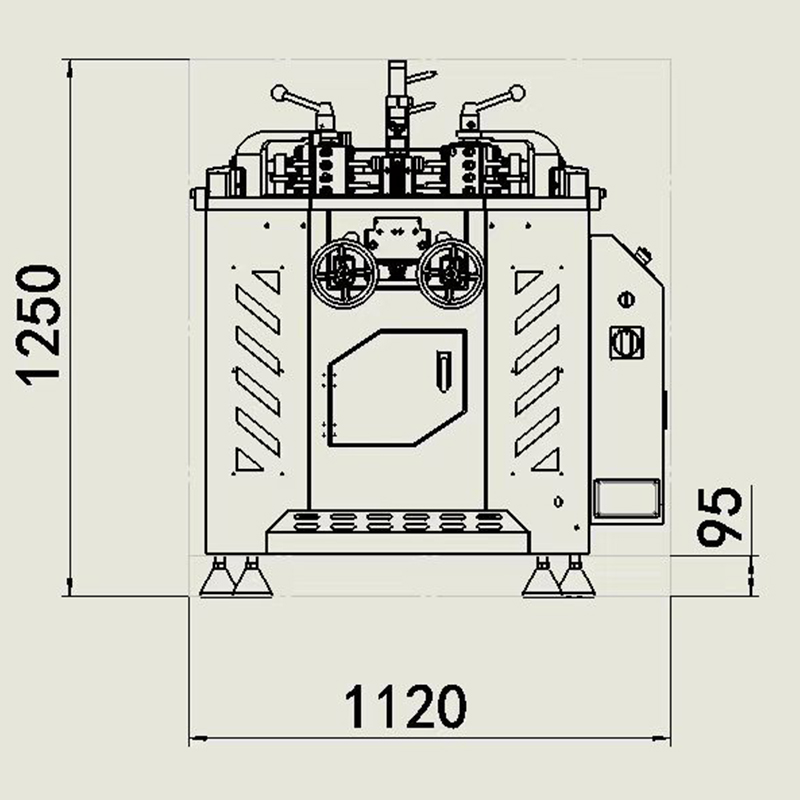
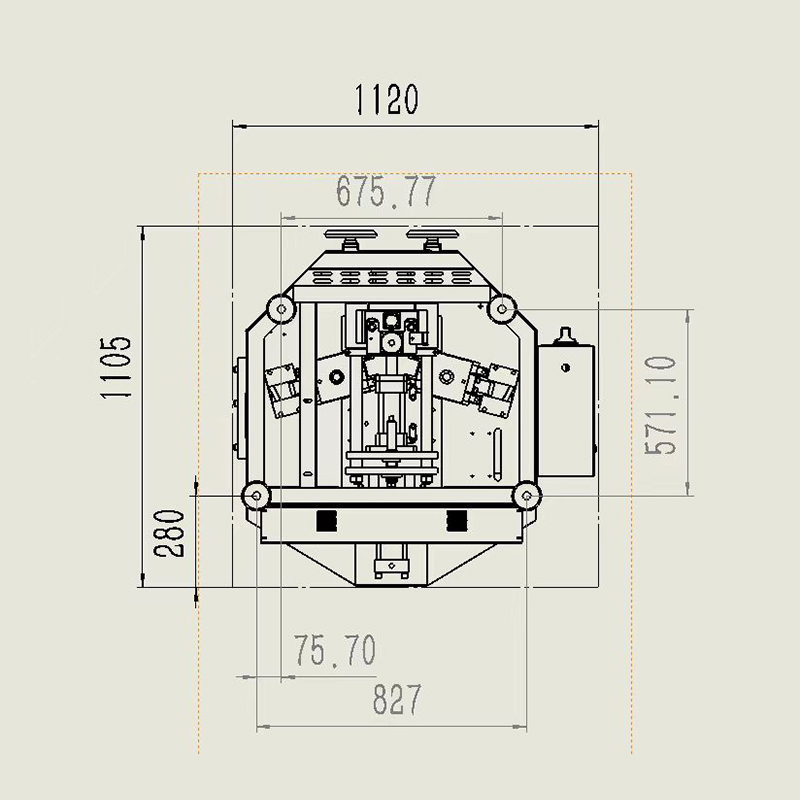
Caracteristici principale
1. Design tip rack:
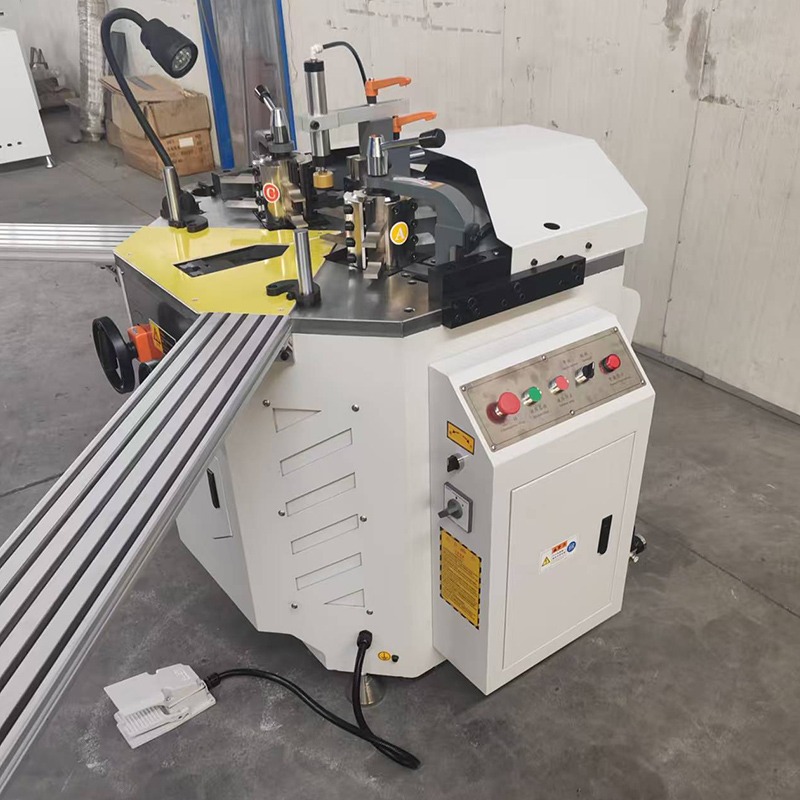
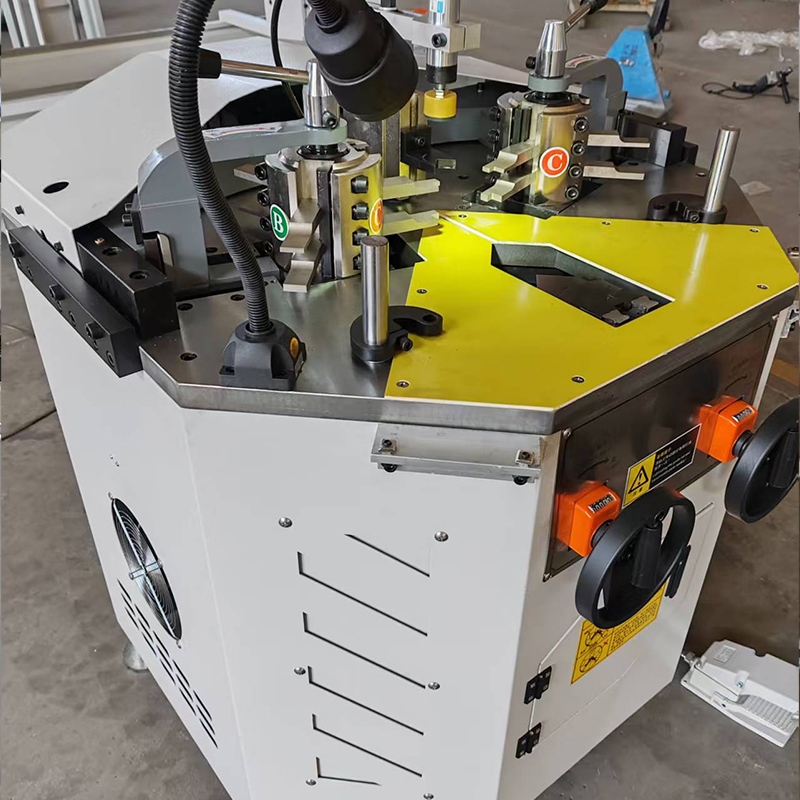
Instalați trei seturi de scule de prelucrare a profilelor, reducând timpul de schimbare a sculelor și crescând eficiența muncii. Sculele utilizate în mod obișnuit pot fi utilizate pentru utilizare fixă pe termen lung.
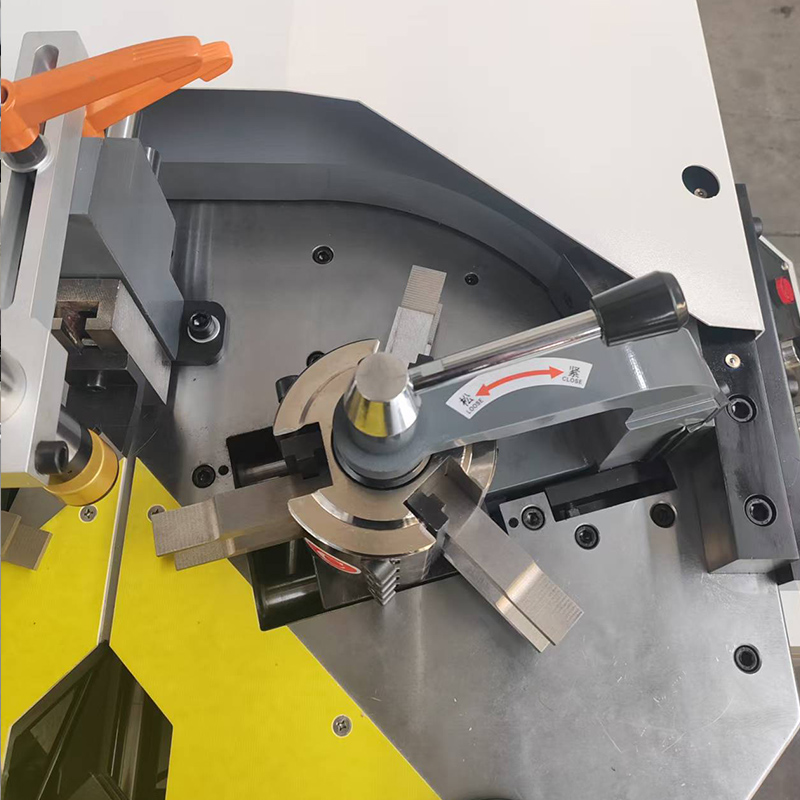
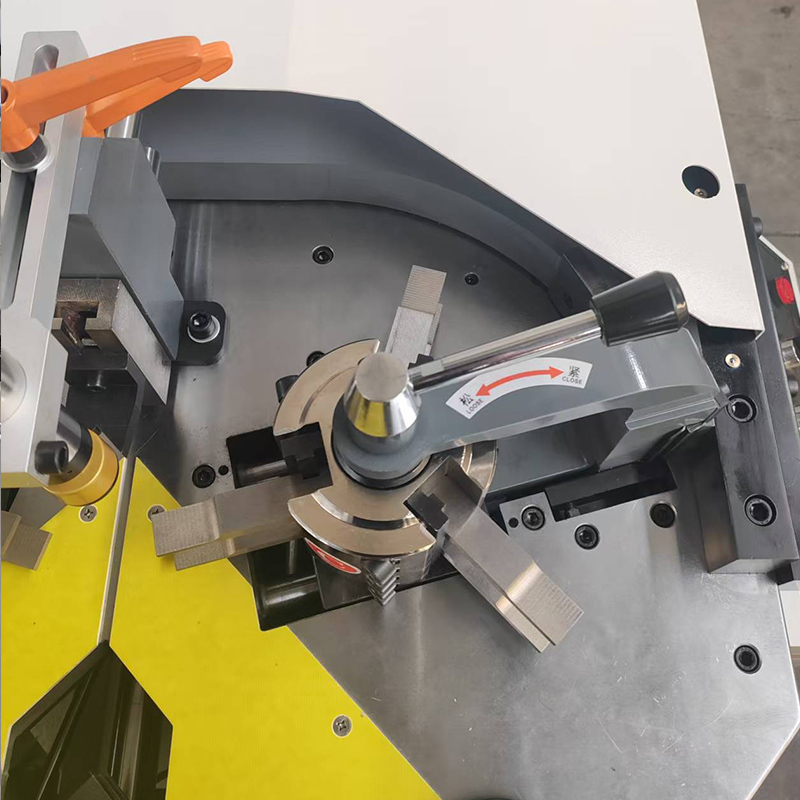
Metoda de schimbare a sculei este rotirea portsculei pentru schimbarea și blocarea sculei. Viteza de schimbare a sculei este de 3 secunde.
2. Metoda de ajustare se face prin intermediul roții de mână. Roata de mână este combinată cu contorul, oferind o ajustare precisă. Când procesați diverse profile, rețineți valorile. Când schimbați profilurile, ajustați la valorile necesare. Reglarea poziției este finalizată.
3. Poziționarea este o ridicare pneumatică combinată cu reglare electrică.
Ridicarea pneumatică facilitează amplasarea și scoaterea materialelor în timpul lucrului.
Reglarea electrică elimină timpul necesar pentru scoaterea plăcii de poziționare la schimbarea profilelor. Placa de poziționare poate fi reglată electric în sus și în jos.
4. Zona de lucru frontală este aproape de punctul de colț al grupului, ceea ce face ca operatorul să lucreze mai confortabil.
5. Designul circuitului a fost optimizat, reducând la minimum deplasarea cilindrului de ulei în timpul lucrărilor inutile. Timpul de procesare a unghiului de grupare este cu o treime mai rapid decât la același model. Acest lucru permite economisirea forței de muncă, a timpului și a energiei.
6. Structura transmisiei mecanice este o combinație între arborele optic și manșonul de cupru. În condiții de lucru pe termen lung și cu sarcină mare, uzura este minimă, iar durata de viață este cea mai lungă.
7. Structura de poziționare din spate a profilului este mai convenabilă și mai rapidă de ajustat.
8. Este asamblată o stație hidraulică de înaltă calitate. Este adăugată funcția de răcire a temperaturii uleiului, crescând durata de viață a componentelor de lucru și stabilitatea în timpul lucrărilor pe termen lung și sub sarcină mare.
Parametri tehnici
| Alimentare: 380V/trifazat/50Hz | Putere de intrare: 2,2 kW |
| Presiunea aerului: 0,5~0,8Mpa | Turația motorului: 1450 rpm |
| Presiune nominală a pompei de ulei: 18 MPa | Nr. model pompă de ulei: CBF307 |
| Consum de aer: 2L/min | Volumul rezervorului de ulei: 45L |
| Presiune totală de sertizare: 55KN | Cursa cilindrului: 100 mm |
| Lățime de procesare a profilului: 120 mm | Interval de reglare a plăcii de poziționare: 70 mm |
Configurația componentei principale
Sistem hidraulic motor | Gelanfu/danmai |
Pompă de ulei | Changyuan |
Valvă hidraulică | Jinyoushun/Taiwan |
Răcitor de aer | Risen/Taiwan |
Piese electrice | Zhengtai |
| Electrovalvă | Sitairui |
| Separator ulei-apă | Sitairui |
| Cilindru de aer | Baidi |
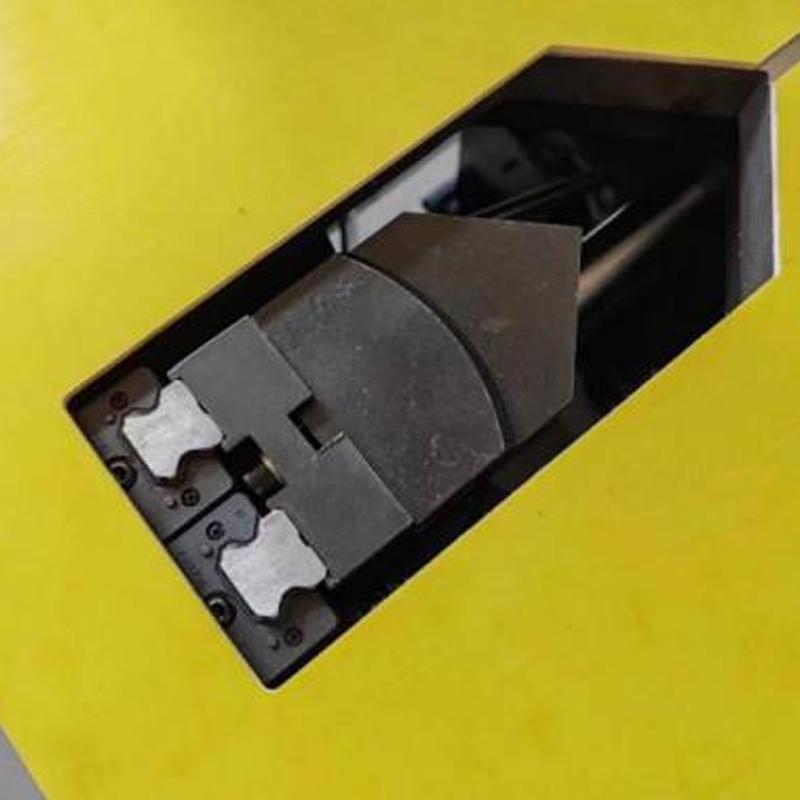
Mașina a inclus 3 seturi de unelte de sertizat cu un singur vârf pentru colțuri
Un set de 3 mm, două la stânga, două la dreapta
Un set de 5 mm, două la stânga, două la dreapta
un set de 8 mm, două la stânga, două la dreapta
Deci, mașina totală a inclus 12 bucăți de scule de sertizare
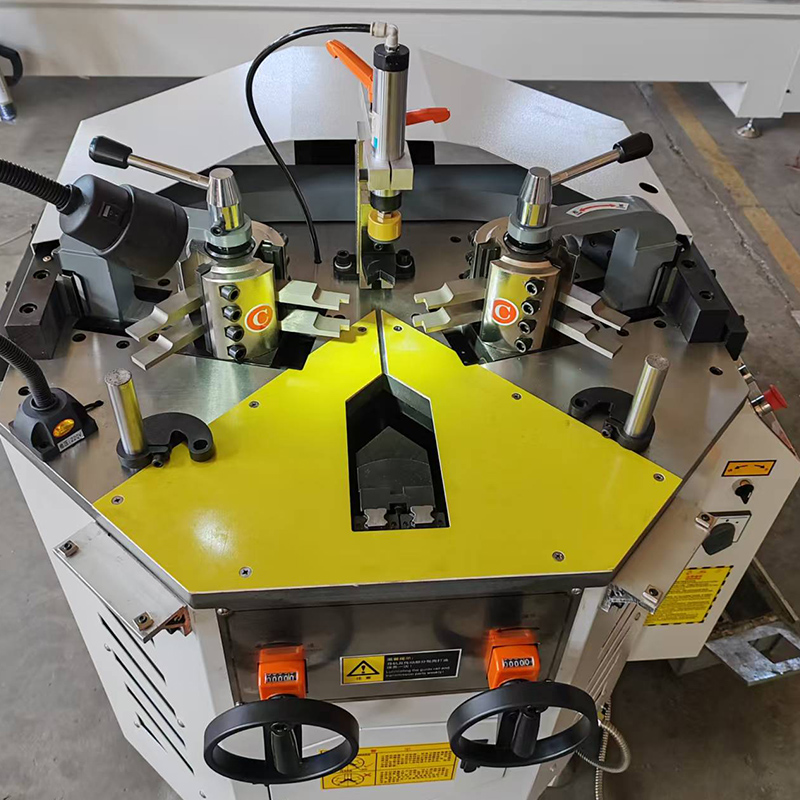
Reglarea mașinii
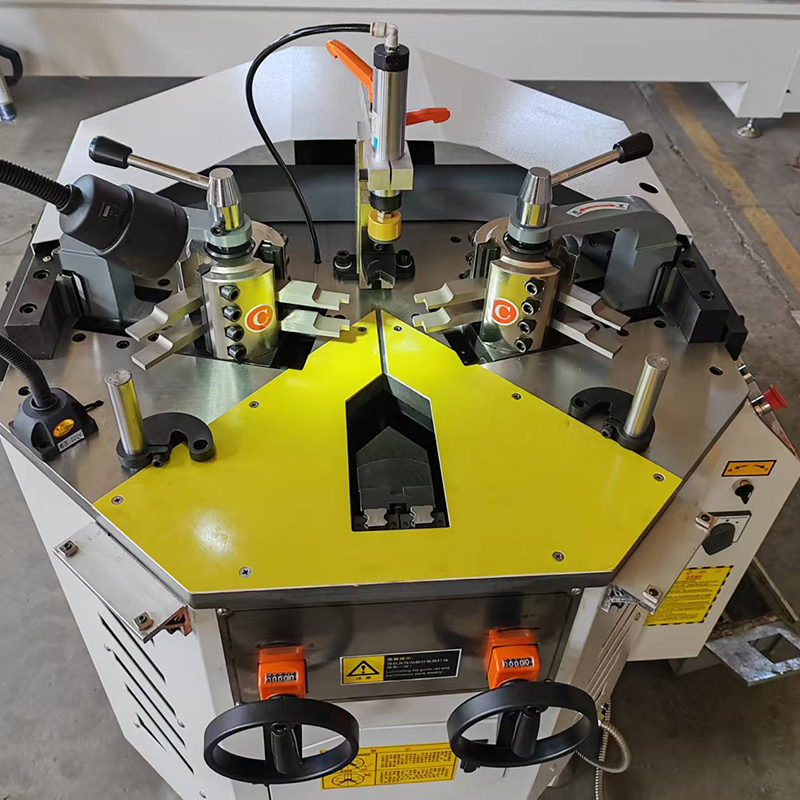
Bloc de poziționare frontală
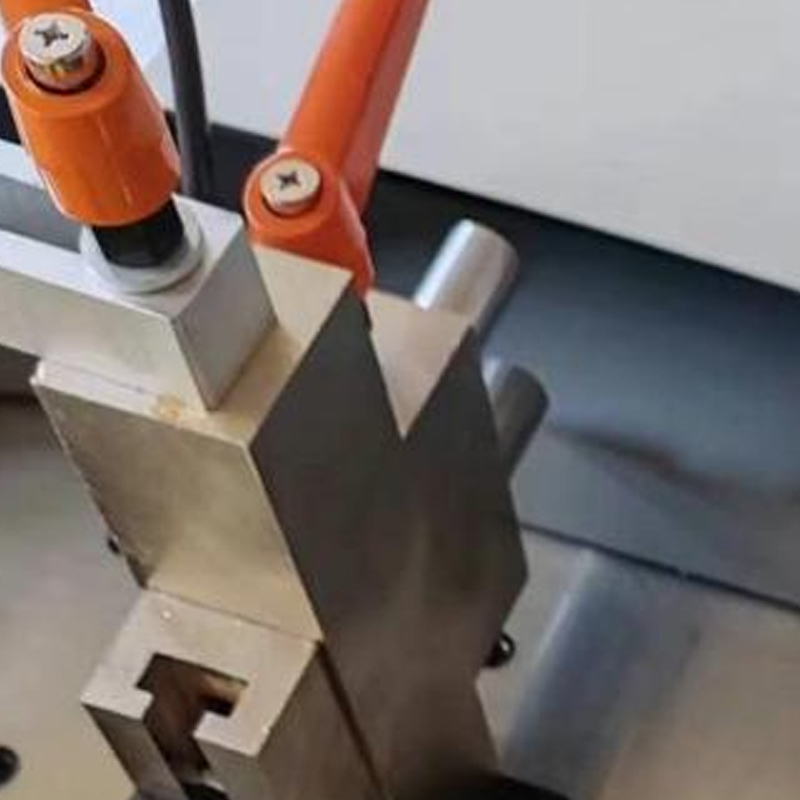
Bloc de poziționare spate
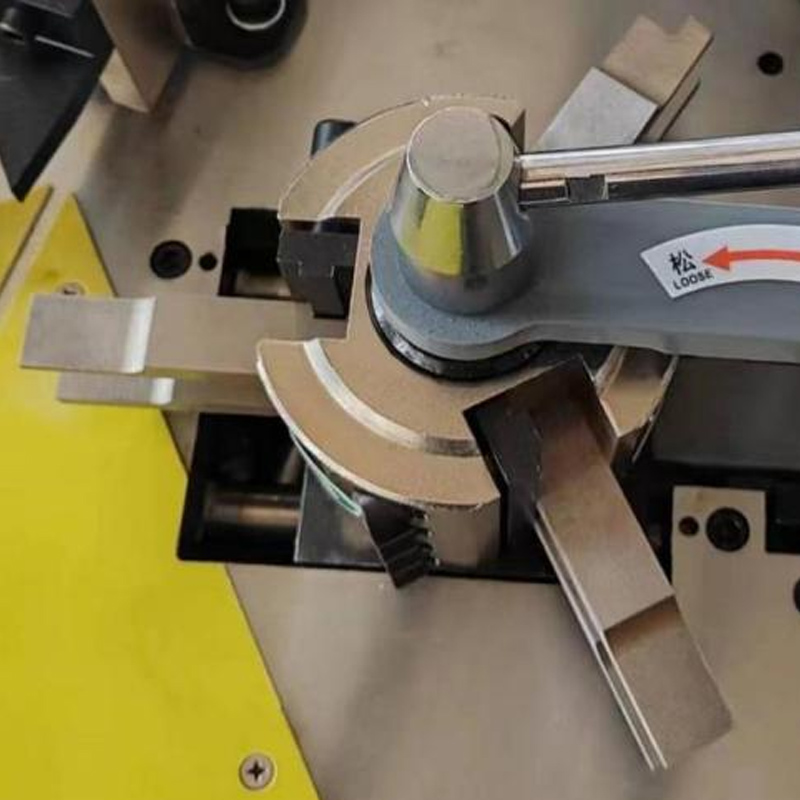
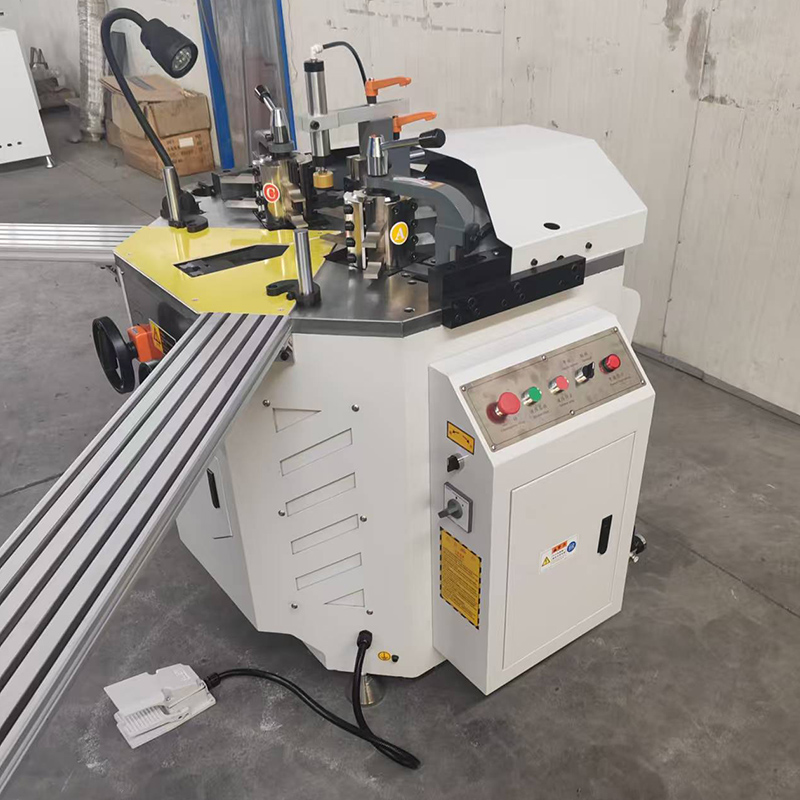
Dispozitiv de sertizare cu cuțit
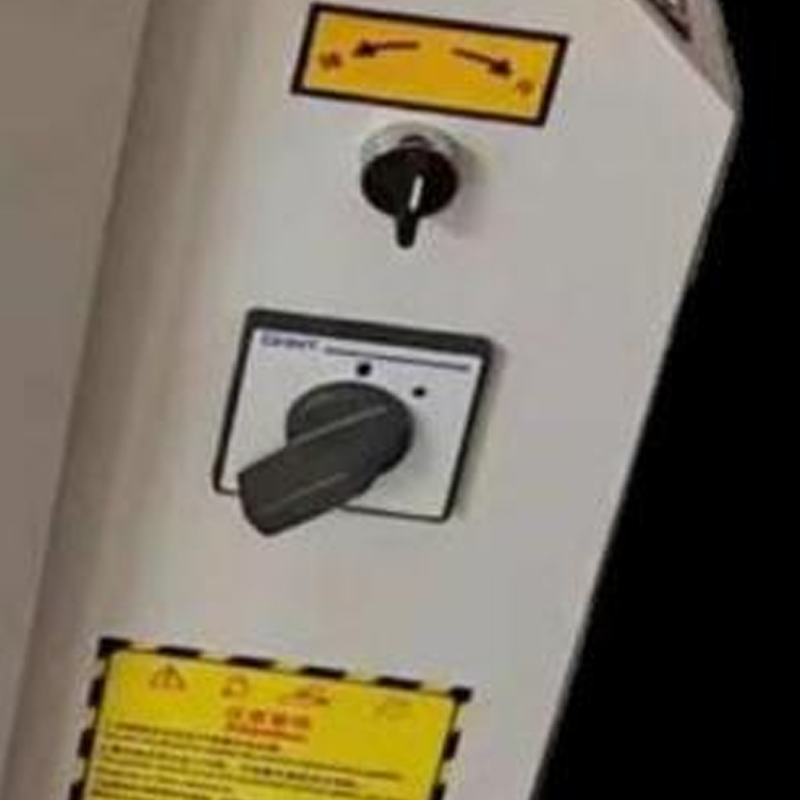
Butoane
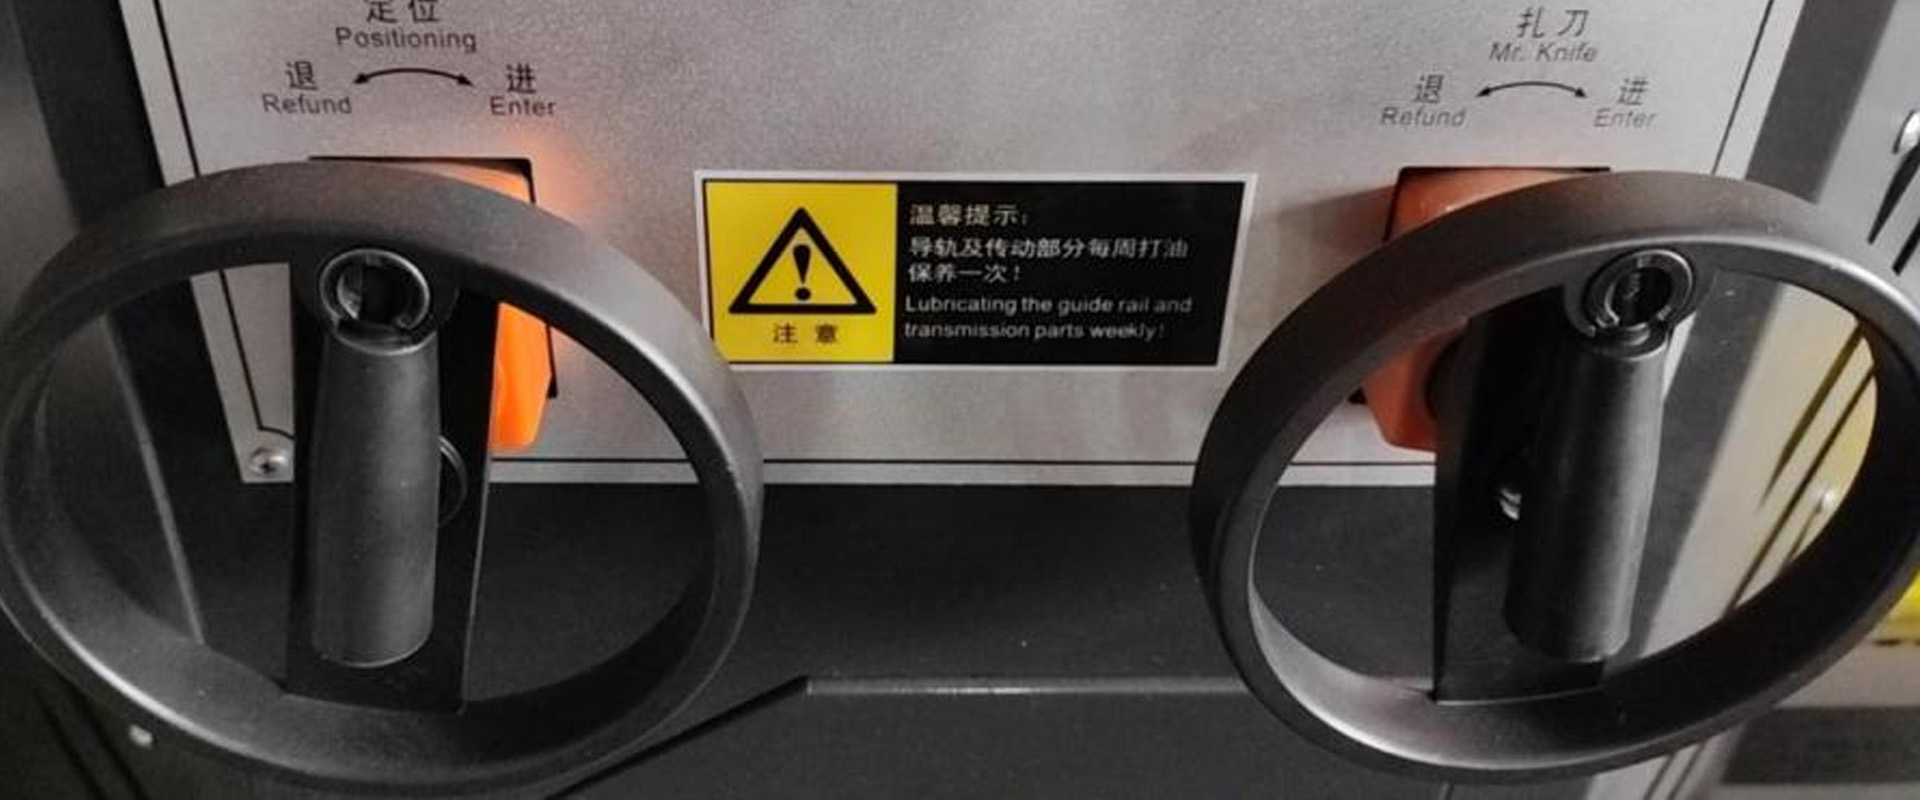
Roți de reglare
Roata din stânga controlează deplasarea blocului de poziționare frontal înainte și înapoi.
Roata din dreapta controlează apropierea sau depărtarea celor 2 dispozitive de fixare a cuțitului de sertizare.
Butonul electric superior controlează ridicarea și coborârea blocului de poziționare frontal.
Butonul inferior este comutatorul de alimentare
Reglarea blocului de poziționare frontală
Porniți mașina → Comutați butonul Acțiune simplă/Legătura pe Acțiune simplă→Porniți stația hidraulică → Apăsați în continuare pedala de picior → Rotiți roata stângă în sensul acelor de ceasornic, blocul de poziționare frontal se va deplasa înainte → Rotiți roata stângă în sens invers acelor de ceasornic, blocul de poziționare frontal se va deplasa înapoi.
Reglarea blocului de poziționare spate
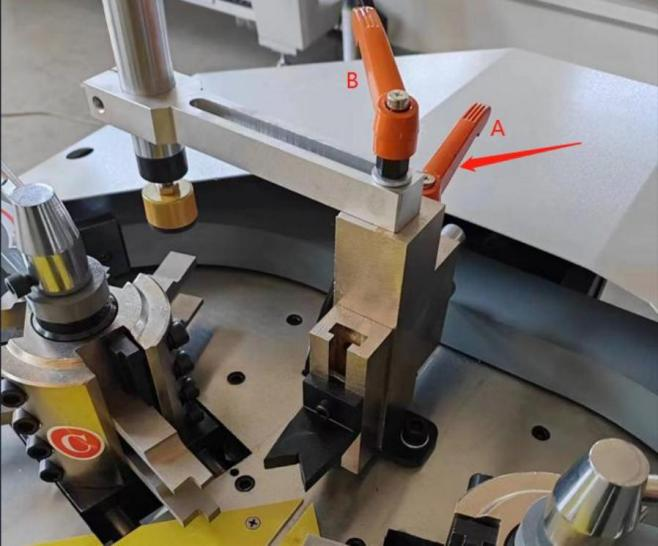
Rotiți mânerul A în sens invers acelor de ceasornic pentru a debloca blocul de poziționare din spate, reglați manual poziția acestuia înainte și înapoi în poziția corectă, apoi rotiți mânerul A în sensul acelor de ceasornic pentru a-l bloca.
Înălțimea blocului de poziționare din spate trebuie reglată manual.
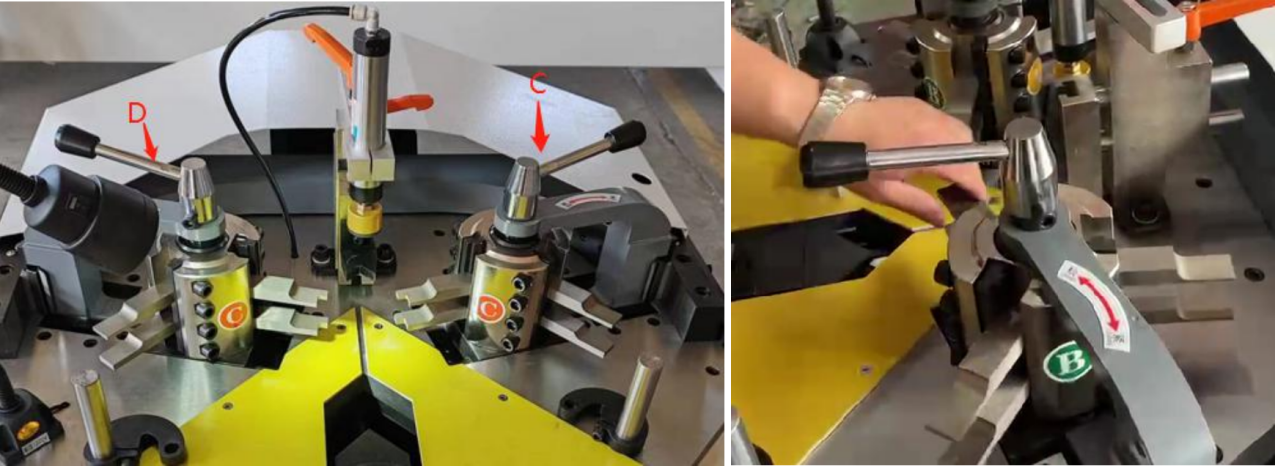
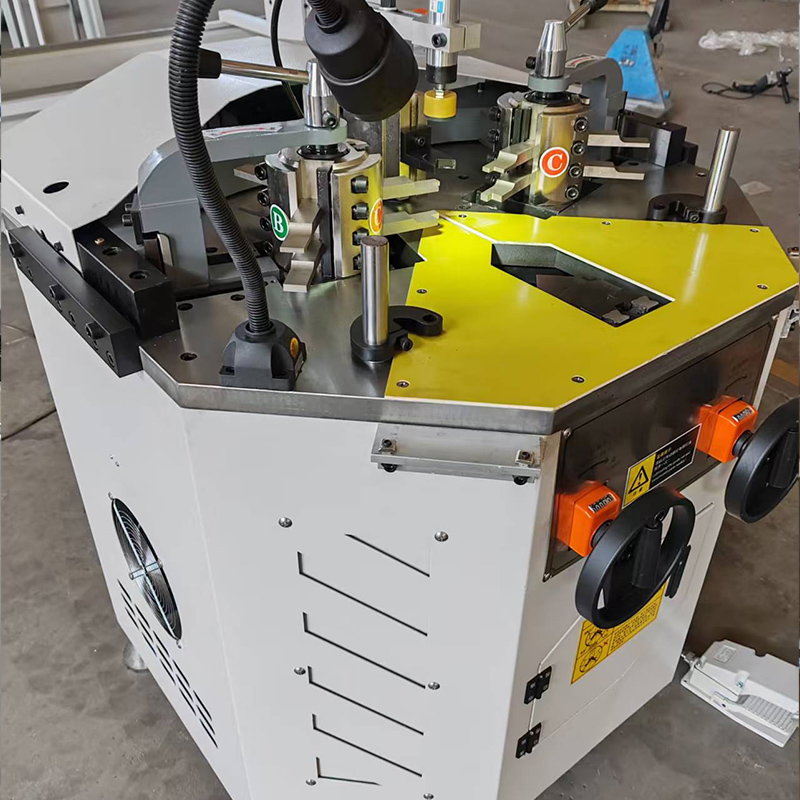
Cuțite de sertizare cu comutator
Mașina este dotată cu 3 rânduri de cuțite de sertizat. Acestea pot fi ajustate manual pentru a se potrivi diferitelor profile de aluminiu. Rotiți mânerul C&D pentru a debloca dispozitivele de fixare a cuțitelor; acestea se vor ridica, apoi rotiți manual dispozitivele de fixare a cuțitelor pentru a le poziționa corect. Rotiți mânerele în sensul acelor de ceasornic pentru a le bloca.